力矩是力,不是分布
有源器件工作时释放热量,热量经封装传进散热器。要让这条路径有效,两个面必须在整个接触面积上闭合,而且压力足够高,把界面材料压在设计厚度。难点在机械上:散热器底板是刚性的,对偶面也是硬质表面,两者都不完美平整。夹紧之后,接触往往只从一两个点开始,名义接触面的其余部分留着间隙。
力矩扳手控制的是总夹紧力,它不告诉你这个力怎么分配到整个底面上。两个按相同力矩装好的散热器,平均界面压力可以差好几倍;峰值更高的那一个,热路反而可能更差——因为峰值在独自承担载荷,其余表面根本没在导热。
底板平面度与翘曲
底板凸起几十微米,就会中间先贴上、四周悬空。力矩达标,四周却不在导热。
紧固顺序
四颗螺钉按错误顺序拧紧,底板会被拧歪。最后拧的那颗承担了不成比例的份额,对角反而失去接触。
界面材料厚度
一边厚一边薄的导热垫,会把压力集中到厚的那一侧,薄的一侧被卸掉。图上看得出是哪个区域付了这个代价。
薄到可以留在装配里的薄膜
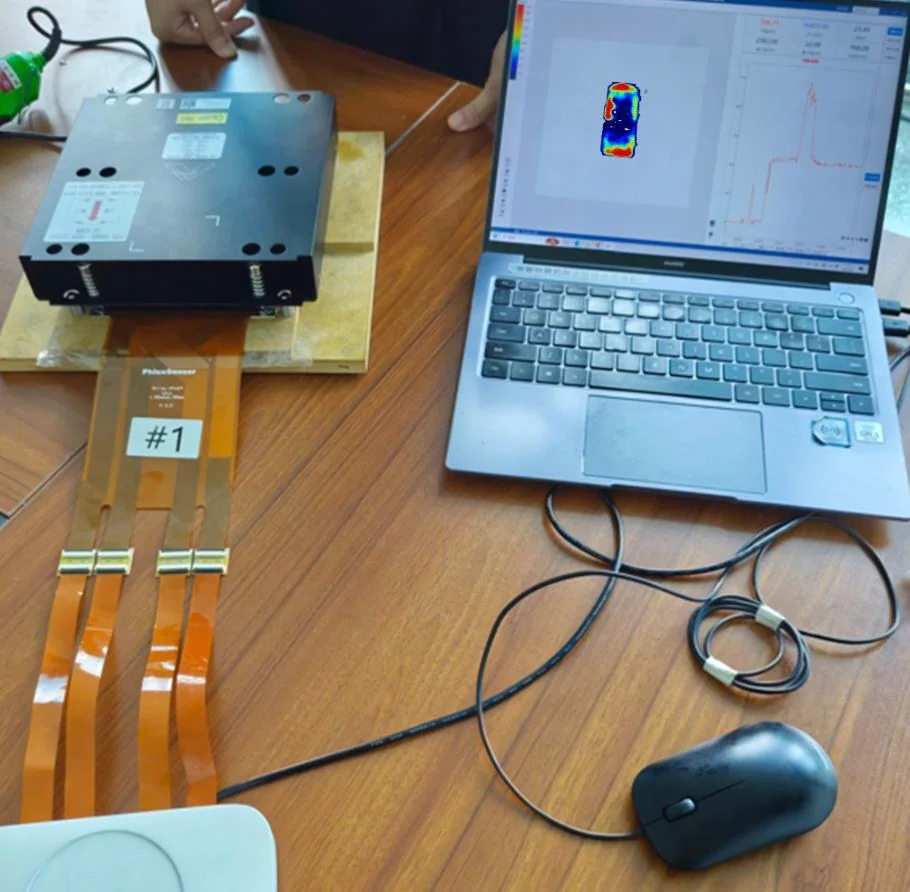
阵列厚 0.3 mm,封边 1.5 mm,引线 300 mm。铺在散热器底板或热源表面,按生产用的力矩与顺序闭合,在闭合状态下读取压力场。读完把薄膜取出来,界面材料再装上去。
在装配过程中,不是装配后
在闭合状态下、按生产的力矩和顺序读取。缓慢小心地压合,恰好会抹平这次检查要找的那个梯度。
把判断变成一个数字
螺钉顺序、垫圈尺寸、底板厚度、导热垫硬度——每一次改动都会移动压力场,而图会记录下来。交付物是前后的对比,不是单张照片。
对批次抽样
每批抽几件做同样的测量,把落在工艺窗口内的和落在窗口外的分开,在装进模块之前。
把记录留下来
每次读数连同封边、峰值、均值、标准差一起存档,三个月后的工艺改动可以对着数字判断,而不是对着记忆。
2,505 mm² 的接触面,一半在空转
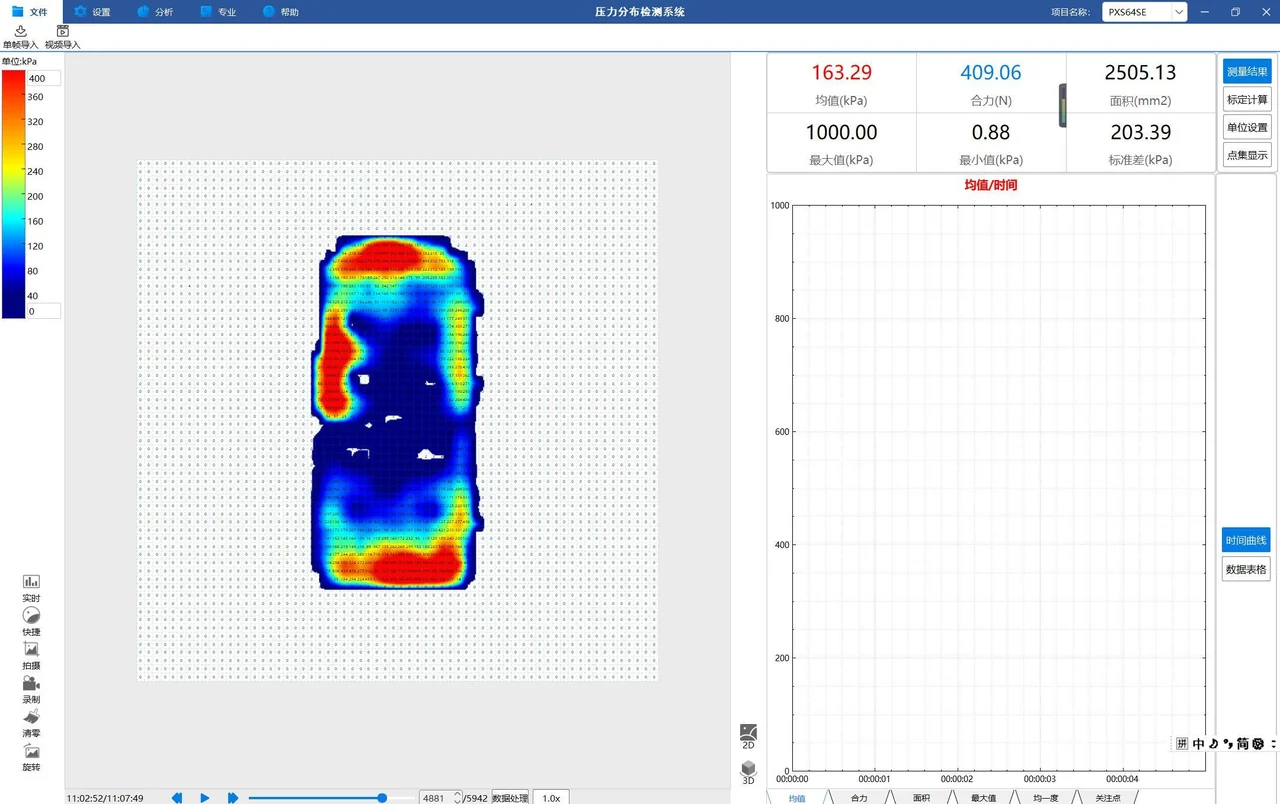
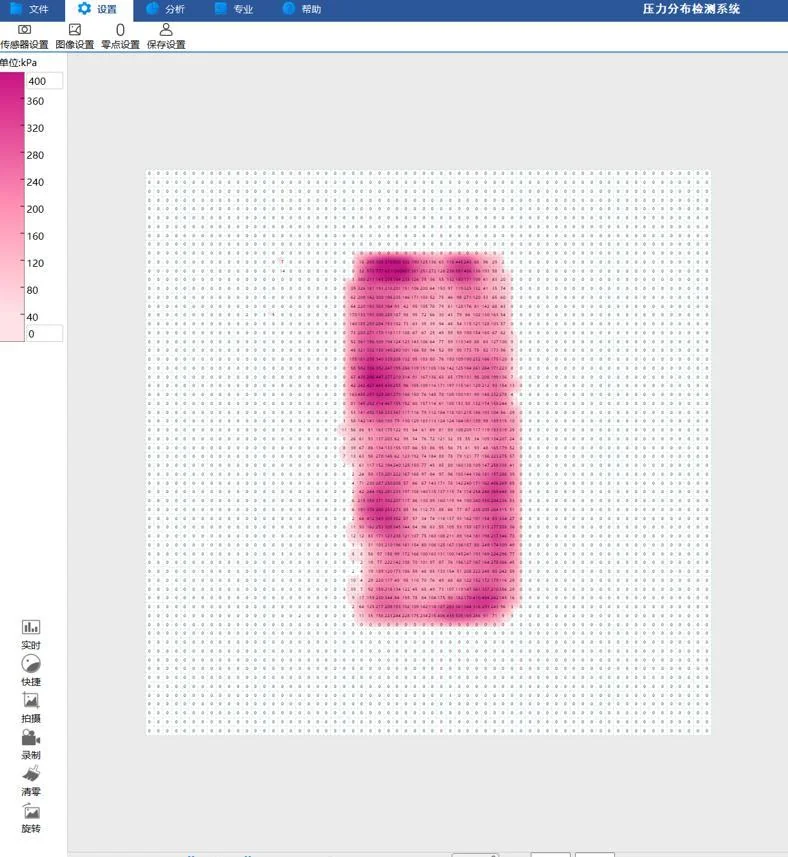
上面图集里的那条曲线是一个真实的散热器组件,不是示意图。2,505 mm² 的接触面积上,均值 163 kPa,峰值 1,000 kPa,标准差 203 kPa——离散度比均值还大。总力 409 N,在压力表盘上看完全合理。
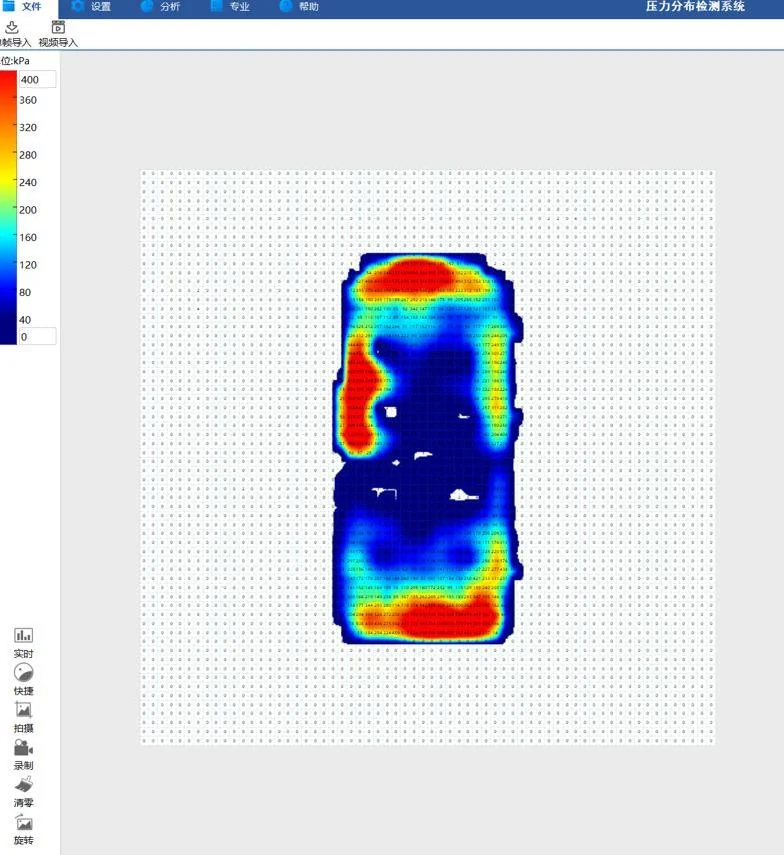
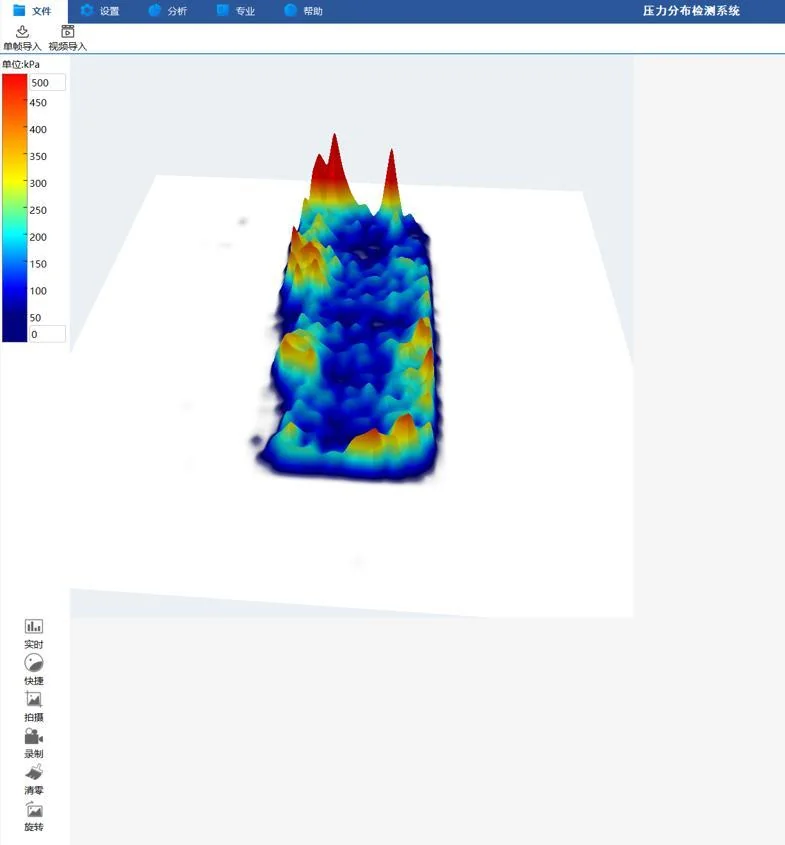
压力场解释了原因:接触集中在两端,也就是紧固件所在的位置,中段快速衰减。这是底板受载后不平、或紧固顺序把它拧斜了的典型特征。这两个原因都看不出来自力矩值,也都不靠测温度能发现——芯片只会比模型预测的更热,而这点差异通常被归咎于界面材料。
| 参数 | 本方案的取值 | 在这个界面里意味着什么 |
|---|---|---|
| 读到的接触面积 | 2,505 mm² | 真正闭合的面积,不是散热器底板的面积。 |
| 平均压力 | 163 kPa | 界面材料平均承受的压力,决定它被压到多厚。 |
| 峰值压力 | 1,000 kPa | 靠紧固件那端的脊。峰值与均值的比值,就是这个界面有多不均匀。 |
| 标准差 | 203 kPa | 比均值还大。设计合理的界面里,这个数是均值的一个零头,而不是它的几倍。 |
| 总压力 | 409 N | 压机或力矩计算给出的就是它。它是对的,但它不够用。 |
一个量产组件,一个力矩设定。数字按实测记录,描述的是这个界面,不是一项规格。
阵列读到了什么
来自真实组件的实测记录,图上带着当时读到的数字。这里没有一张渲染示意图。
这套方法在哪里就不适用了
每一条都让别人付过一次重测的代价。写在这里,而不是留到现场才发现。
这个场景需要低压量程
标准 PD-FS 覆盖 400–6000 kPa,而散热器界面通常在它之下。上面那条曲线用的是 0–400 kPa 的低压阵列。这一项必须单独立项、单独标定,不能从标准薄膜的规格上推算。
薄膜占据了它要测的界面
0.3 mm 与界面材料本身是同一量级。当检查用时,读完就取出;它不是能留在出货组件里的一层。如果为了复测把它留在界面里,被压后的界面厚度变了,热结果也跟着变。
只测常温
读数在常温下取得。工作温度下散热器、芯片、紧固件膨胀量不同,接触场会移动——通常是中间更贴、边缘更空。这个方法表征的是冷态界面,热态要靠推断或另一套手段。
20 Hz 是给装配用的,不是给振动用的
压合闭合、拧螺钉、受载蠕变都在采样窗口内。冲击、运输振动、风扇激励不在。那些需要另一套采集链和另一种传感器。
表面状态会被读成压力误差
底板有污染、三防漆太厚、导热垫表面损伤,都会机械地改变接触。图上会显示为低压,这是诚实的,但很容易被误读成平面度问题。
它不测热阻
图给出的是机械成因,它不报告结温,也不报告热阻。把两者关联起来是另一个实验,而且是有用的实验——但那是相关性,不是换算。
这套测量由哪些器件组成
薄膜、采集器与软件按一条链报价——片数跟着被测表面走。
常见问题
不会。它是一层带封边的柔性聚合物,夹在两个面之间读取,读完取出。真正需要的是两边都干净——污染是第一次读数看起来不对的最常见原因。
标准形态不行。它是一条热路径上的 0.3 mm 聚合物,会改变它本来要检查的界面厚度。它是工艺开发和抽检的工具:测量、取出、用设计的界面材料装配。
通常远低于标准薄膜的量程。上面那条曲线用的是 0–400 kPa 阵列。询价时请给出预期的均值和峰值——低压量程是单独一项,有自己的标定,不能从 400–6000 kPa 的薄膜上外推。
标准薄膜是 490 × 520 mm 上 4096 点,对几平方厘米的芯片来说太粗。小面积要用定制的阵列几何和更短的点距。把轮廓尺寸和需要分辨的最小特征告诉我们。
它们回答的不是同一个问题。压敏纸给一次不可逆的峰值快照,没有数字,不能复测。电子阵列给的是可标定、可反复读、可跨批次对比的场。压敏纸更便宜、更薄;如果只需要通止判断,压敏纸就是对的工具。
抽检可以——读数时间与闭合装配差不多。全检一般不是答案,因为薄膜要有人拿、要插进去、还要在节拍内取出来。多数用户用在工艺验证和批次抽样,不是每一件。
换一个表面,同一套方法
CMP 抛光头界面压力分布检测
抛光头用分区气压控制,气压是设定值,界面压力是结果。抛光垫磨损、膜厚不均、边缘效应决定了晶圆实际感受到什么——嵌进抛光头里的环形阵列,能把这两者的差别按分区显示出来。
Blade surface pressure mapping
A strain gauge tells you the load arrived. It cannot tell you where it concentrated, or whether the peak on the trace…
Bond-line pressure, read before cure
A press reporting the correct total force can still leave half a bond line starved. The number that matters is pressure…
把被测表面和数据要支撑的判断告诉我们
面积、峰值压力、你要找的那个特征,以及漏掉它会出什么事。有这四项就够做第一轮判断。