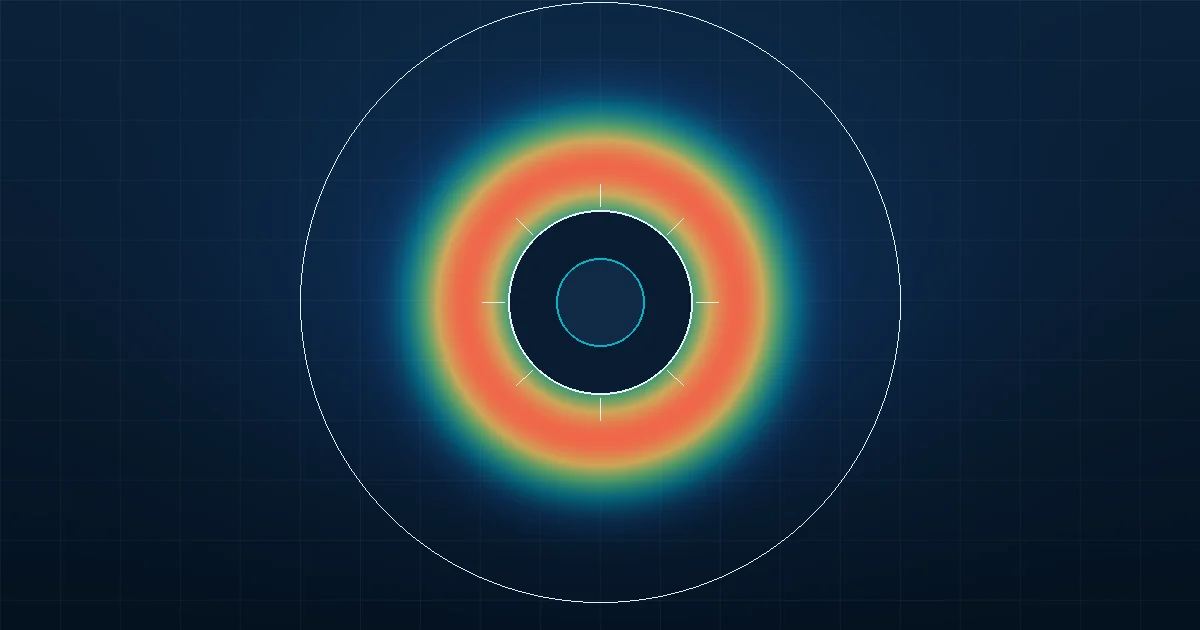
工艺卡上写的是 120 N·m,接头实际承受的是垫圈下方的兆帕级压力。从扭矩到压力之间隔着两次换算,而每一次都建立在一个操作者看不见的假设上。
扭矩换成夹紧力
T = K · F · d。螺母系数 K 把螺纹摩擦、支撑面摩擦和润滑状态折成一个数,它是整条链上最弱的一环:同一个扭矩,干螺纹与润滑螺纹得到的夹紧力可以相差约两倍。扭矩是力的替身,不是力的测量。
夹紧力换成压力
用接触面积去除——但真正起作用的面积是实际贴合的那个环带,不是垫圈整个端面;而且环带内的压力并不均匀,峰值紧贴孔壁,向外衰减。取平均值,恰好把驱动孔边微动与疲劳的那个梯度抹掉了。
测量薄膜能做什么,不能做什么
薄膜不能给高预紧钢接头"出具"压力合格证明——这类接头的工作压力在数百兆帕,远高于标准规格 400–6000 kPa 的量程;低压界面才是它的范围,比如叶片补片的夹持压力。它能回答的是:接触环是否闭合、接头有没有单边张口、载荷是否落在分析假设的位置。这是装配与制造端的检查,也正是多数螺栓接头真正出问题的地方。
不要换算,直接测
如果验收指标是力,就测力:扭矩加转角、螺栓伸长量,或者载荷垫圈。如果验收指标是分布,就把分布测出来。用一张表把扭矩换算成压力,恰恰是这两件事被混淆的那一步,而这一步通常就写在工艺卡里。